
Stützstrukturen (Supports) verlängern die Druckzeit, verbrauchen teures Material und hinterlassen unschöne Narben auf der Bauteiloberfläche. Beim sogenannten Bridging (Brückendruck) spannt der 3D-Drucker freitragende Stränge horizontal zwischen zwei Pfeilern über die Luft – komplett ohne Stützen. Mit der richtigen Abstimmung von Bauteilkühlung, Brückengeschwindigkeit und Flow Ratio lassen sich Brücken von über 50 bis 80 mm Länge mit spiegelglatter Unterseite drucken.
📑 Inhaltsverzeichnis – Bridging im 3D-Druck perfektionieren
- 1. Die Physik des Brückendrucks: Schmelzeviskosität & Glasübergang
- 2. Bauteilkühlung (Part Cooling): Der Schlüssel zum Erfolg
- 3. Bridge Flow Ratio & Druckgeschwindigkeit optimal justieren
- 4. Werkstoffe im Vergleich: PLA, PETG, ABS & PA-CF
- 5. CAD-Konstruktionstipps: Fasen, Tropfenformen & Brückenanker
- 6. Troubleshooting-Guide für durchhängende oder reißende Brücken
- 7. Häufig gestellte Fragen (FAQ zum Bridging)
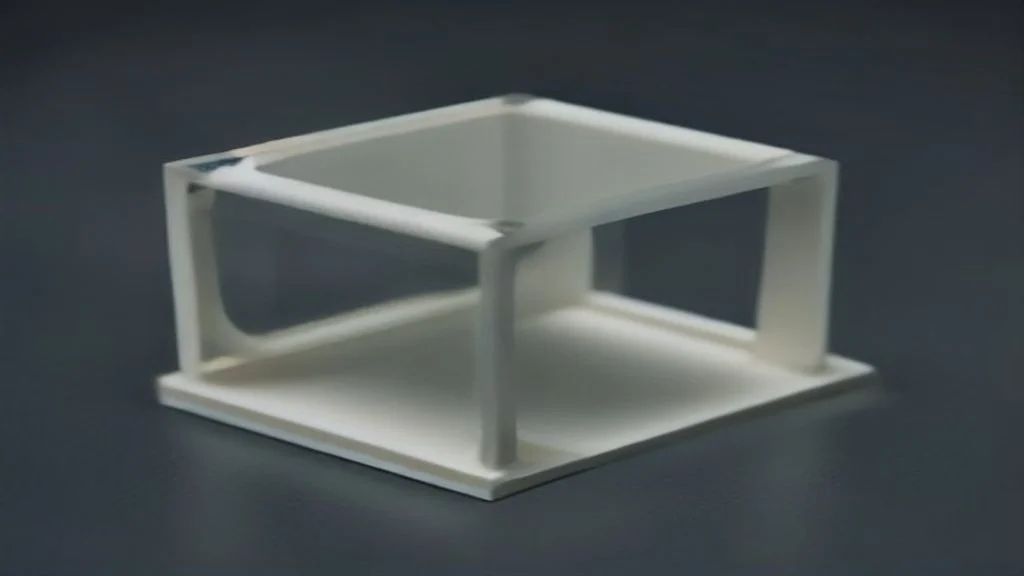
3D Druck Bridging Bruecken Kalibrierung ohne Stuetzen
1. Die Physik des Brückendrucks: Schmelzeviskosität & Zugspannung
Beim normalen Druck wird das extrudierte Filament gegen die darunterliegende Schicht gepresst (Squish). Bei einer Brücke fehlt dieser Gegendruck vollständig. Das geschmolzene Filament muss als frei schwebender Faden unter kontrollierter axialer Zugspannung abgelegt und binnen Millisekunden unter seine Glasübergangstemperatur (Tg) abgekühlt werden, bevor die Schwerkraft zum Durchhängen (Sagging) führt.
Wird zu viel Material gefördert, wird der Strang zu schwer und sackt ab. Wird zu schnell gezogen, reißt der Faden an den Ankerpunkten ab.
2. Bauteilkühlung: Der Schlüssel zum Erfolg
Die Kühlleistung des Bauteillüfters (Part Cooling Fan) entscheidet über Sieg oder Niederlage beim Bridging:
- 100 % Lüfterdrehzahl bei Brücken: Im Slicer (PrusaSlicer, Cura, Bambu Studio) muss die Option „Lüfterdrehzahl für Brücken auf 100 % erzwingen“ aktiviert sein.
- Vorlaufzeit des Lüfters (Fan Spin-Up): Stellen Sie sicher, dass der Lüfter bereits 1–2 Sekunden vor Erreichen der Brücke auf maximale Drehzahl hochläuft.
- Doppelseitige Luftführung (5015 Radiallüfter): Asymmetrische Kühlung führt dazu, dass Brücken in eine Richtung perfekt spannen, in Gegenrichtung jedoch durchhängen.
3. Bridge Flow Ratio & Druckgeschwindigkeit optimal justieren
| Parameter | Standard-Wert | Optimierter Bridging-Wert | Wirkung |
|---|---|---|---|
| Bridge Flow Ratio | 100 % (1,0) | 85 % bis 92 % (0,85–0,92) | Reduziert Stranggewicht & verhindert Absacken |
| Brückengeschwindigkeit | 50–80 mm/s | 20 bis 35 mm/s | Gibt dem Kühllüfter Zeit zum Schock-Erstarren |
| Drucktemperatur (Nozzle) | Standard | – 5 °C bis – 10 °C | Erhöht Schmelzeviskosität gegen Tropfenbildung |
| Bridge Density | 100 % | 95 % bis 100 % | Verhindert seitliche Kollisionen benachbarter Fäden |
4. Werkstoffe im Vergleich: Welche Kunststoffe spannen am besten?
- PLA: Der König des Bridgings. Erstarrt extrem schnell bei starker Lüftung. Brücken bis 100 mm ohne Support realisierbar (PLA-Dienstleistung).
- PETG: Sehr flüssige Schmelze. Neigt zum Fadenziehen (Stringing) und Tropfen. Erfordert reduzierten Flow (85 %) und 70–80 % Lüfterleistung (PETG-Dienstleistung).
- Carbonfaser-Polymere (PA12-CF, PETG-CF): Exzellentes Bridging-Verhalten! Die eingebetteten Kurzfasern versteifen den Schmelzestrang und wirken dem Durchhängen mechanisch entgegen (Carbon-verstärkter Druck).
- ABS / ASA: Schwierig bei offener Kühlung wegen Delaminationsgefahr. Benötigt gezielten lokalen Luftstrom im beheizten Bauraum.
5. Konstruktionstipps im CAD für stützenfreie Fertigung
Intelligentes Design for Additive Manufacturing (DfAM) spart Supportmaterial bereits im CAD-Modell:
- 45°-Regel für Überhänge: Schrägen bis 45° (in vielen Fällen sogar bis 55°) können völlig stützenfrei gedruckt werden.
- Tropfenförmige Bohrungen (Teardrop Holes): Horizontale Bohrungen oben mit einer 45°-Spitze versehen, um die kritische obere Brückenzone zu eliminieren.
- Opferbrücken (Sacrificial Bridges): Horizontale Aussparungen für Schraubenköpfe mit einer hauchdünnen 0,2 mm Einfachschicht überbrücken. Nach dem Druck wird die Haut einfach mit dem Schraubendreher durchstoßen.
6. Troubleshooting für perfekten Brückendruck
| Fehlerbild | Ursache | Lösung |
|---|---|---|
| Brücke hängt stark nach unten durch (Sagging) | Zu viel Material oder zu geringe Lüfterdrehzahl | Lüfter auf 100 %, Bridge Flow auf 88 % senken |
| Fäden reißen in der Mitte ab | Druckgeschwindigkeit zu hoch / Temperatur zu niedrig | Speed auf 25 mm/s reduzieren, Nozzle +5 °C anheben |
| Fäden lösen sich vom Ankerpunkt | Schlechte Haftung auf der darunterliegenden Wand | Bridge Anchor Length auf 1,5–2,0 mm erhöhen |
Für industrielle B2B-Bauteile ohne manuelle Nacharbeit laden Sie Ihre CAD-Dateien einfach in unseren 3D-Druck Kostenrechner hoch und profitieren Sie von automatischer Konstruktionsprüfung und Express-Fertigung in Berlin.
7. Häufig gestellte Fragen (FAQ zum Bridging)
Welche Brückenlänge ist im FDM-3D-Druck ohne Support maximal möglich?
Mit optimierten Slicer-Einstellungen und starker Bauteilkühlung lassen sich in PLA und Carbon-Polymeren horizontale Brücken von 50 bis 80 mm Länge ohne Stützen realisieren. Bei über 100 mm werden Stützen oder Opferbrücken empfohlen.
Warum ist die erste Schicht über einer Brücke oft unsauber?
Weil die Brückenschicht mit weniger Flow gedruckt wird. Moderne Slicer bieten daher eine Bridge-Infill- und Overhang-Glättung an, die erst ab der zweiten Schicht wieder mit 100 % Flow und Standardgeschwindigkeit arbeitet.
Gibt es beim SLS-Druck überhaupt ein Bridging-Problem?
Nein. Im SLS-Verfahren (Selektives Lasersintern) stützt das umgebende Pulverbett alle horizontalen Brücken und Überhänge vollkommen automatisch ab. Bauteile können mit beliebigen Freiformen ohne Stützstrukturen gefertigt werden.
Möchten Sie Bauteile mit komplexen Überhängen professionell fertigen lassen?
Wir fertigen Ihre Prototypen und Serien auf industriellen FDM-, SLS- und SLA-Anlagen mit maximaler Maßhaltigkeit.
